Cómo garantizar el éxito desde el primer intento en la creación de prototipos de perfiles de aluminio personalizados: una guía de ingeniería completa.
Sep, 15 2026
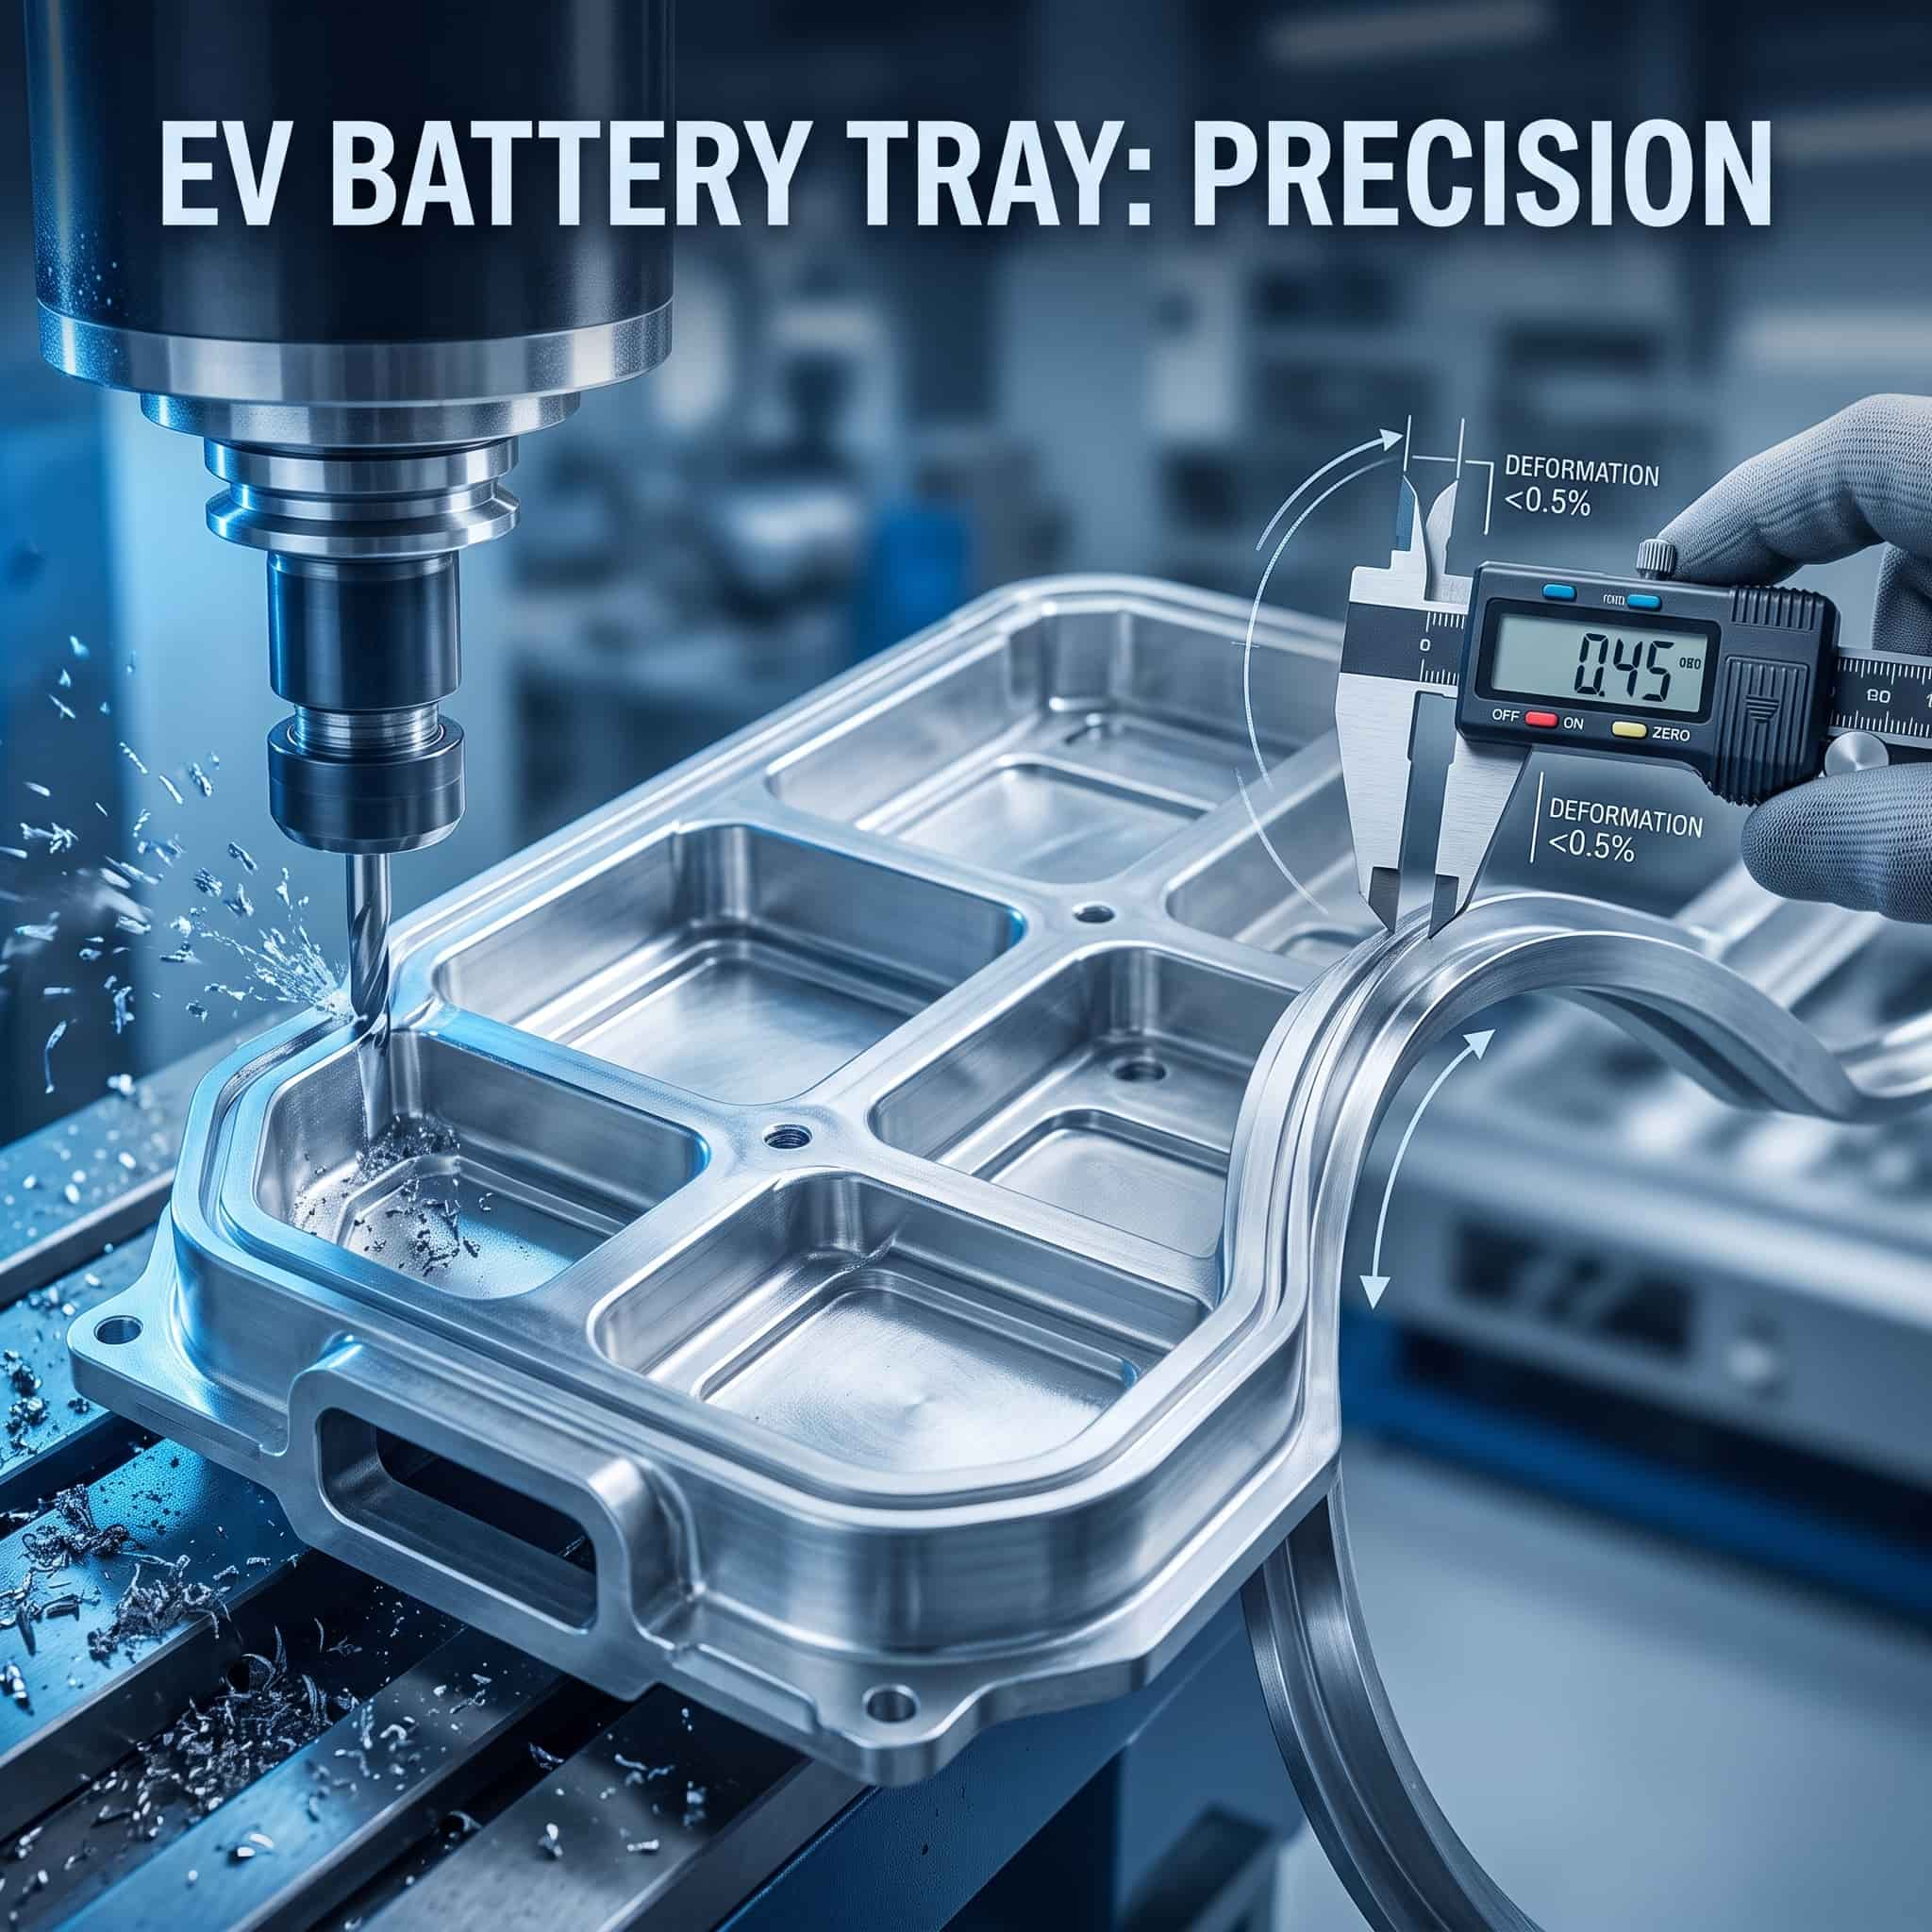
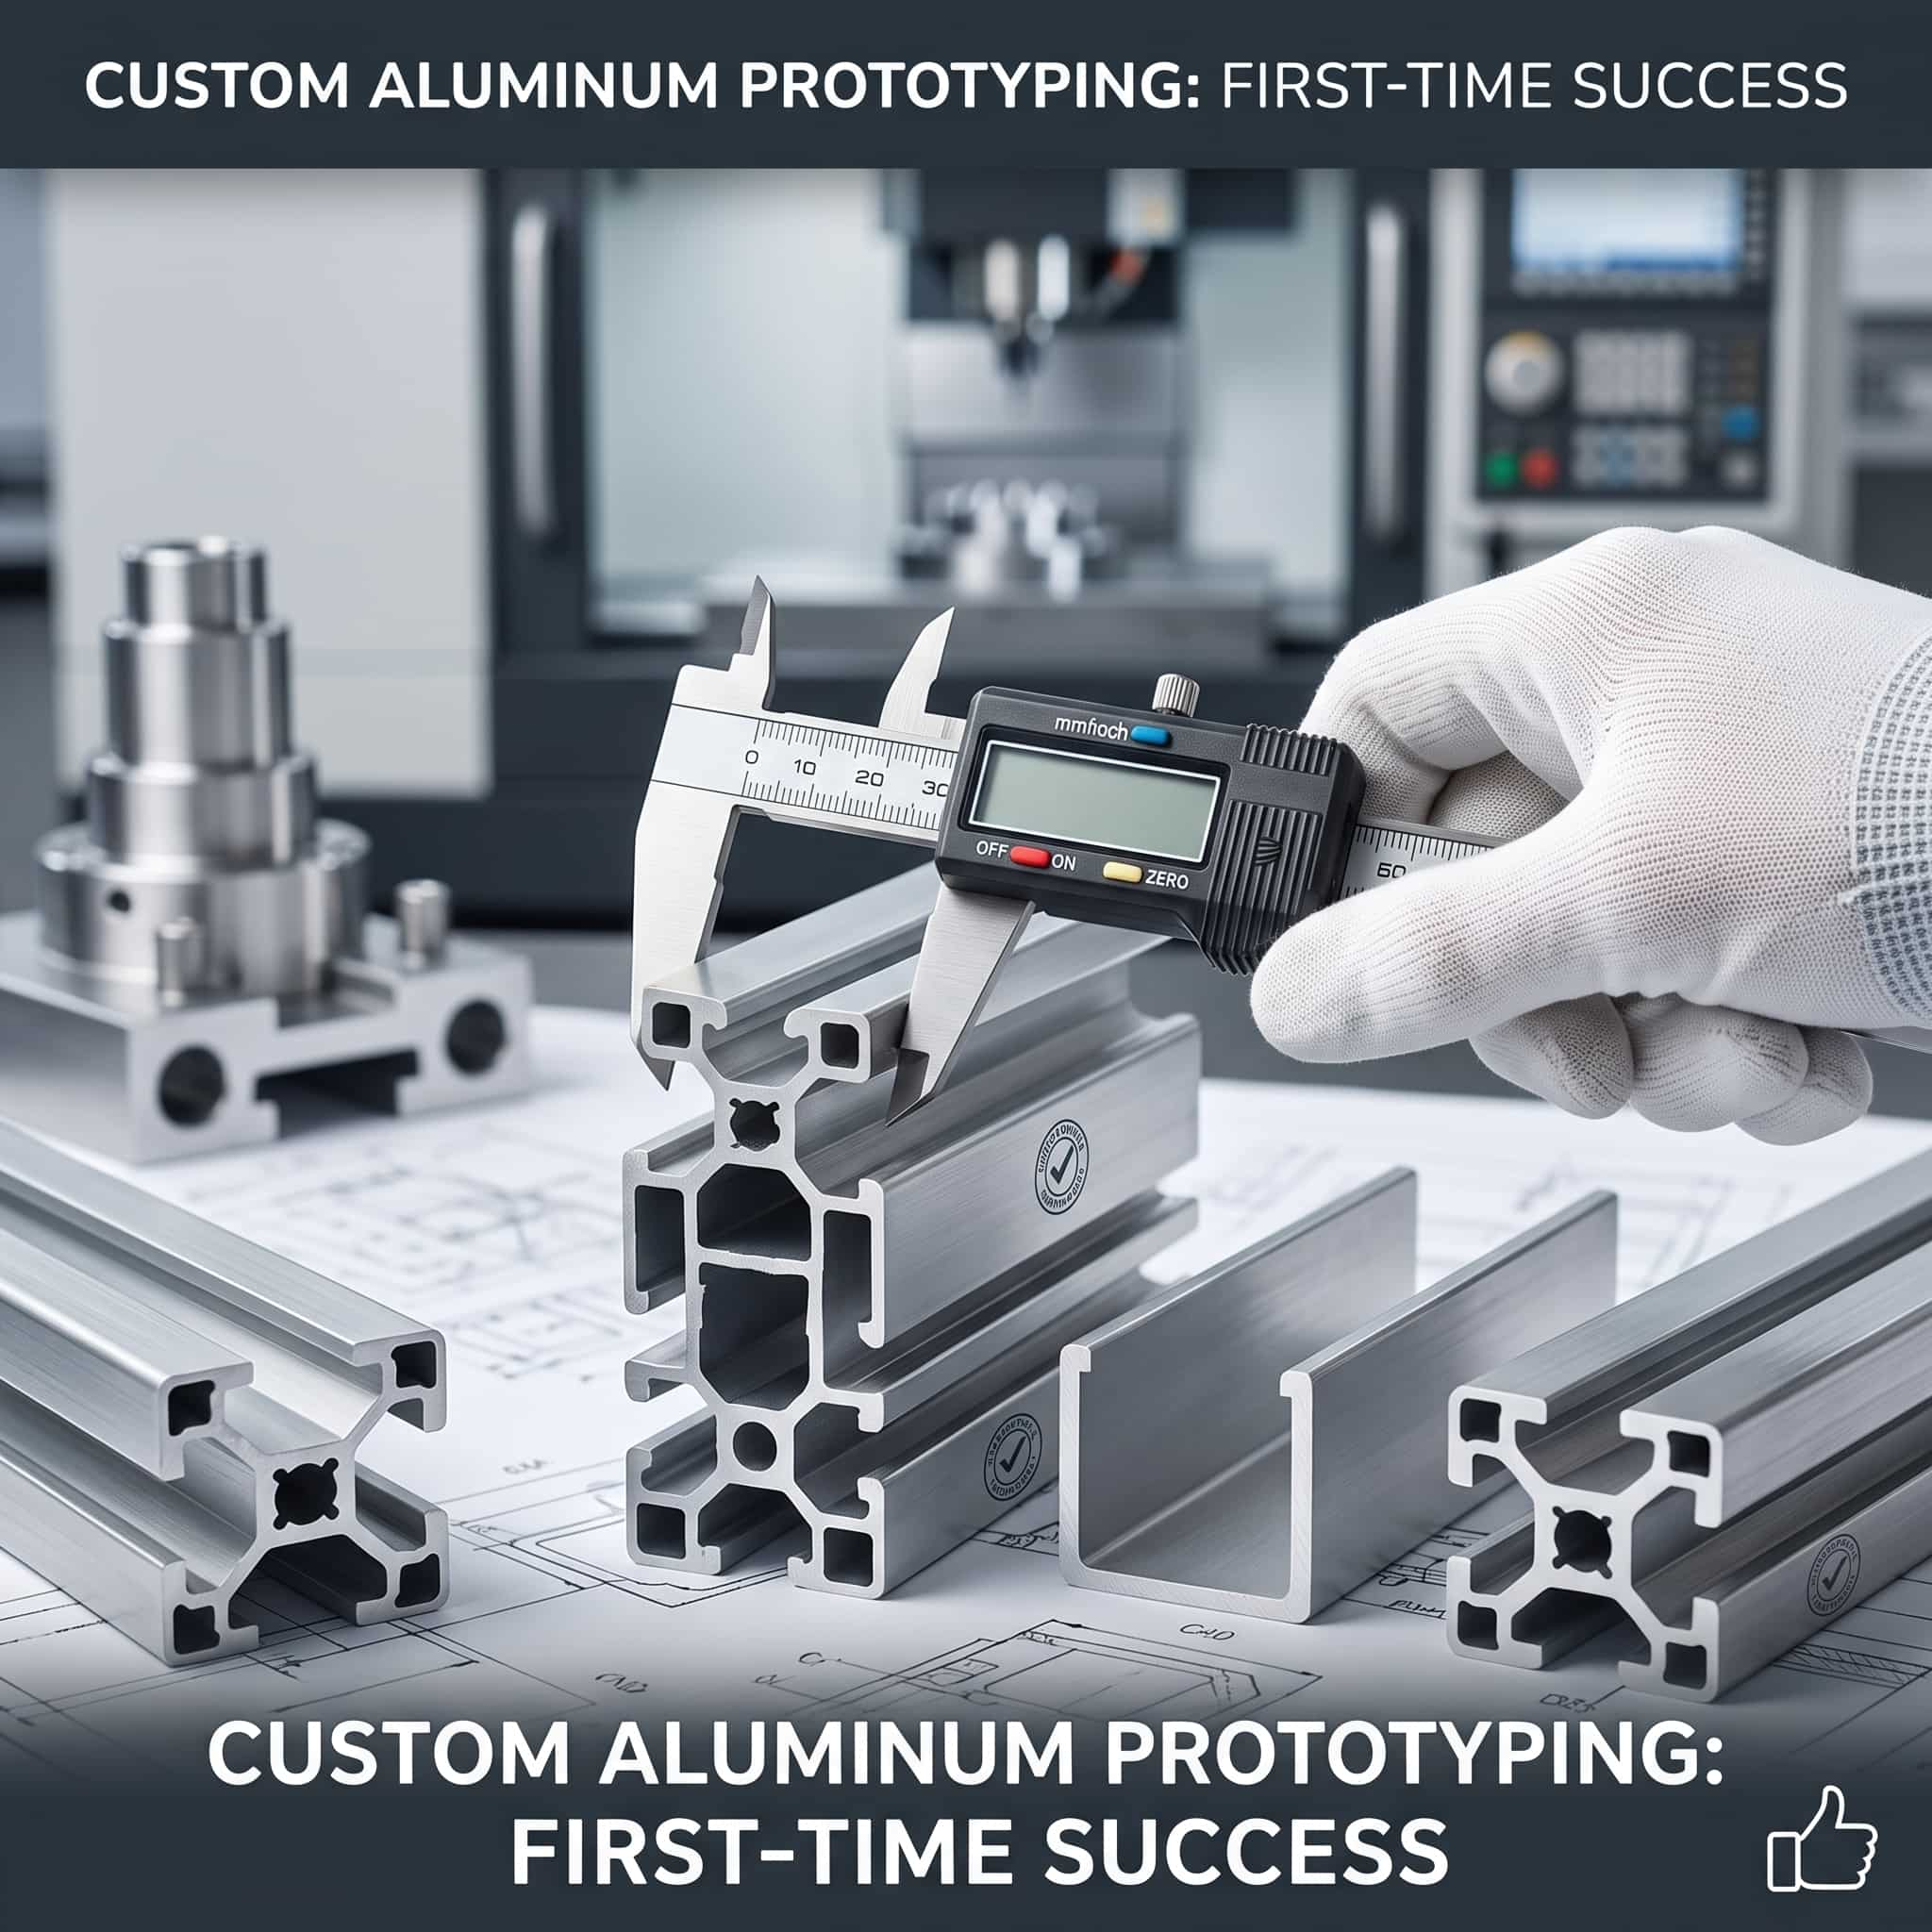
Soluciones de prototipado e ingenieríaEn el campo de perfil de aluminio personalizado Al utilizar por primera vez los servicios de creación de muestras personalizadas, muchos clientes se encuentran con un problema común: las muestras producidas no cumplen con sus expectativas. Pueden surgir problemas como discrepancias dimensionales, rebabas superficiales, resistencia estructural insuficiente o incluso la imposibilidad de ensamblar las piezas. Estos problemas no solo retrasan los plazos del proyecto, sino que también aumentan el costo de prueba y error. Entonces, ¿cómo garantizar que las muestras de perfiles de aluminio personalizados sean exitosas al primer intento? Este artículo le ayudará a resolver estos problemas y evitar dificultades, abordando conceptos básicos, problemas comunes y soluciones prácticas.Casi 10 años Experiencia en el sector±0,1 mm Precisión CNC>99,2% Tasa de calificación2 horas Respuesta rápida1. CONCEPTOS BÁSICOS SOBRE EL DISEÑO Y LA FABRICACIÓN A MEDIDA DE PERFILES DE ALUMINIOEl procesamiento y la personalización de perfiles de aluminio es, esencialmente, un servicio basado en la demanda. Los clientes proporcionan planos o muestras, y la fábrica produce según el diseño. La producción de muestras es un paso crucial en este proceso, ya que verifica la viabilidad del diseño y sirve de base para la producción en masa posterior. Para los clientes comerciales, el muestreo no se trata solo de comprobar la apariencia; se trata más bien de verificar la resistencia estructural, la precisión del ensamblaje y el acabado superficial. Figura 1: Perfiles de aluminio extruido de alta precisión para la verificación de prototipos.2. MAQUINARIA AVANZADA Y CAPACIDADES DE FABRICACIÓN DE FOSHANEn Foshan, la industria de procesamiento de perfiles de aluminio está altamente concentrada, pero existen diferencias significativas en las capacidades técnicas y los estándares de servicio entre los distintos fabricantes. Tecnología Yuebao Por ejemplo, contamos con casi una década de experiencia en el sector y estamos equipados con múltiples centros de mecanizado CNC de alta precisión, fresadoras CNC, taladradoras, roscadoras, ranuradoras, máquinas de corte y equipos de mecanizado de acabado.Podemos realizar aberturas personalizadas complejas, fresado de precisión, biselado, corte de esquinas, taladrado, roscado, ahuecado, ranurado y conformado preciso en una sola operación. Las capacidades de estas máquinas determinan la eficiencia y precisión de los prototipos. Al buscar una fábrica de procesamiento, los clientes deben confirmar primero si el proveedor cuenta con el equipo adecuado para la complejidad de sus planos. Además, la creación de prototipos personalizados no se limita a la simple producción basada en planos. Una planta de fabricación consolidada realizará una evaluación del proceso al recibir los planos para determinar si existen desafíos de procesamiento, como estructuras de paredes delgadas propensas a la deformación, mecanizado de agujeros profundos con dificultad para la eliminación de virutas o superficies irregulares que requieren fijaciones especializadas. Los resultados de esta evaluación se comunican al cliente y, en conjunto, optimizan el diseño para garantizar que la muestra no solo cumpla con los requisitos funcionales, sino que también sea fabricable.Proceso de mecanizadoEquipamiento y capacidades técnicasVentaja del prototipoFresado CNC de precisiónCentros de mecanizado CNC multieje de alta velocidadTolerancias estrictas de ±0,1 mm para aberturas y contornos complejos.Perforación y roscadoUnidades dedicadas de taladrado y roscado multihusilloEspecificaciones de rosca precisas, biselado sin rebabas.Ranurado y corteMáquinas de corte de precisión y ranuradoras CNCBordes limpios, no requiere desbarbado secundario.Evaluación de procesos (DFM)Modelado digital 3D y análisis de elementos finitosResuelve la deformación de paredes delgadas y la eliminación de virutas en agujeros profundos.3. CUATRO CAUSAS FUNDAMENTALES CRÍTICAS DE LAS DISCREPANCIAS EN LA CREACIÓN DE PROTOTIPOSMuchos clientes informan que el problema más molesto durante la creación de prototipos son las discrepancias entre la muestra y los dibujos. A menudo, existen múltiples razones para ello:[01] Información de dibujo incompletaUn plano de fabricación cualificado debe indicar claramente parámetros clave como tolerancias dimensionales, rugosidad superficial, requisitos de chaflán, especificaciones de rosca y grados de material. Si el cliente solo proporciona un boceto o un modelo 3D sin especificar estos detalles, la planta de fabricación solo podrá producir basándose en la experiencia convencional, lo que naturalmente conlleva desviaciones respecto a las expectativas.[02] Selección inadecuada de técnicas de procesamientoEl procesamiento de perfiles de aluminio implica diversas técnicas como corte, fresado, taladrado, roscado, doblado, trefilado y tratamiento superficial. La precisión y el costo de las diferentes técnicas varían considerablemente. Por ejemplo, el corte por láser es rápido y produce cortes limpios, pero no permite mecanizar roscas internas; el fresado CNC ofrece alta precisión y puede manejar formas complejas, pero es relativamente menos eficiente. Si los clientes no comprenden estas características técnicas y simplemente especifican un método de procesamiento determinado, esto podría generar mayores costos o una calidad inferior.[03] Errores en la selección de materiales (6061 vs. 6063 vs. 7075)Las aleaciones de aluminio más comunes son la 6061, la 6063 y la 7075, cada una con diferentes propiedades mecánicas, resistencia a la corrosión y soldabilidad. La 6061 ofrece un buen rendimiento general y es adecuada para piezas estructurales comunes; la 6063 destaca en la extrusión y es ideal para perfiles de sección transversal complejos; la 7075 es resistente, pero difícil de procesar y costosa. Si los clientes eligen el material incorrecto —por ejemplo, utilizando la 6063 donde se requiere alta resistencia— la muestra puede deformarse o romperse durante las pruebas de resistencia.[04] Mala comunicación y retroalimentación ineficienteDurante el proceso de creación de muestras, clientes y fabricantes necesitan confirmar con frecuencia detalles como los planos, los métodos de procesamiento y los plazos de entrega. Si no existe un mecanismo de comunicación eficiente —por ejemplo, si solo se utilizan correos electrónicos sin retroalimentación en tiempo real— es fácil que se pierda información o que surjan malentendidos, lo que conlleva revisiones repetidas de las muestras y pérdida de tiempo.Grado de aleaciónCaracterísticas mecánicasMaquinabilidad y extrudabilidadAplicaciones recomendadas6061-T6Alta resistencia, excelente resistencia a la corrosión y soldabilidad.Excelente rendimiento en fresado y mecanizado CNC.Piezas estructurales generales, soportes de automatización, bastidores de maquinaria6063-T5Conductividad térmica superior, acabado superficial liso.Calidad de extrusión excepcional para paredes delgadas/complejas.Cajas electrónicas, disipadores de calor, marcos arquitectónicos para puertas y ventanas7075-T6Resistencia a la fluencia ultra alta, comparable a la de muchos aceros.Difícil de extruir, mayor coste de utillaje y material.Aeroespacial, robótica de alta exigencia, dispositivos de pruebas médicas de precisiónFigura 2: Mecanizado CNC de precisión multieje para prototipos complejos de aluminio.4. HOJA DE RUTA ESTANDARIZADA: CÓMO GARANTIZAR EL ÉXITO EN LA PRIMERA INTENCIÓN DE PROTOTIPADOPara mejorar la tasa de éxito en la producción de muestras personalizadas, tanto los clientes como los fabricantes deben colaborar para establecer un proceso estandarizado de elaboración de muestras:Paso 1: Dibujos completos y precisosAnte todo, al proporcionar los planos, los clientes deben asegurarse de que sean completos y claros. Junto con los modelos 3D, incluyan planos de ingeniería 2D con todas las dimensiones y tolerancias clave indicadas. Si existen requisitos especiales, como pulido espejo o anodizado, especifíquenlos claramente. Para formas irregulares complejas, adjunten fotos de muestra u objetos reales para ayudar a los fabricantes a comprender mejor la intención del diseño.Paso 2: Equipo competente y respuesta rápidaEn segundo lugar, al elegir una fábrica de procesamiento, céntrate en sus capacidades técnicas y la rapidez de respuesta de su servicio. Una fábrica competente no solo cuenta con equipos avanzados, sino también con un equipo técnico experimentado. Por ejemplo, Yuebao Technology: hemos conformado un equipo técnico liderado por ingenieros sénior, con muchos miembros clave que cuentan con más de 10 años de experiencia en la industria y conocimientos especializados en extrusión, doblado, trefilado, corte láser, mecanizado CNC, tratamiento de superficies y otras técnicas de proceso integral de perfiles de aluminio. Un equipo así puede evaluar rápidamente la viabilidad del diseño y ofrecer sugerencias de optimización, ayudando a los clientes a evitar contratiempos.Paso 3: Revisión rigurosa del proceso (DFM)Además, es importante hacer hincapié en la revisión del proceso antes de la creación de prototipos. Los clientes pueden solicitar a la fábrica un plan de proceso detallado tras recibir los planos, que incluya rutas de procesamiento, selección de equipos, diseño de utillaje y estándares de inspección. Este plan sirve como base para la comunicación entre ambas partes y para los controles de calidad posteriores. Si la fábrica ofrece soporte digital, como modelado 3D y análisis de elementos finitos, será aún más beneficioso para muestras complejas.Paso 4: Seguimiento activo del progreso (24/7)Además, la gestión del progreso durante el proceso de creación de muestras es fundamental. Los clientes pueden solicitar al fabricante actualizaciones periódicas sobre la producción de muestras, como fotos o vídeos de las etapas clave completadas. Esto permite identificar problemas a tiempo y evitar retrasos en la entrega. Yuebao Technology ha implementado un sistema de respuesta 24/7, atendiendo solicitudes urgentes en un plazo de 2 horas en días laborables, y proporcionando informes semanales del proyecto y reuniones de resumen mensuales para garantizar información transparente y sincronizada, lo que permite a los clientes estar al tanto del progreso del proyecto en todo momento.Paso 5: Pruebas de aceptación rigurosas (tasa de calificación superior al 99,2 %)Finalmente, el proceso de aceptación de muestras no debe tomarse a la ligera. Al recibir las muestras, los clientes deben realizar inspecciones exhaustivas según los planos, incluyendo mediciones dimensionales, comprobaciones de la calidad de la superficie y pruebas de ensamblaje. Si se detecta alguna discrepancia, deben comunicarse de inmediato con el fabricante para analizar la causa y determinar si es necesario realizar ajustes al plan. Yuebao Technology se somete a tres rigurosos procesos de control de calidad antes del envío del producto, lo que garantiza una tasa de aprobación de muestras superior al 99,2%, proporcionando a los clientes criterios de aceptación fiables.En resumen, la creación de prototipos de perfiles de aluminio personalizados es el vínculo clave entre el diseño y la producción en masa. Para garantizar el éxito en el primer intento de prototipado, los clientes deben proporcionar planos completos y claros, elegir una fábrica con experiencia técnica y capacidad de respuesta, prestar atención a la revisión del proceso y la gestión del progreso, e inspeccionar rigurosamente las muestras tras su aceptación. Al estandarizar los procedimientos y mantener una comunicación eficiente, se pueden evitar fácilmente los problemas comunes del prototipado, ahorrando tiempo y costes. Foshan Yuebao Technology se ha especializado en el procesamiento y la personalización de perfiles de aluminio durante casi una década, centrándose siempre en la fabricación de precisión y la calidad como valores fundamentales. Ofrecemos a nuestros clientes asistencia integral durante todo el proceso, desde la optimización de planos y la creación de prototipos de muestras hasta la producción en masa, ayudándoles a sentar bases sólidas desde las primeras etapas de sus proyectos.Figura 3: Instalación CNC moderna totalmente equipada para la creación rápida de prototipos de perfiles de aluminio.5. PREGUNTAS FRECUENTES (FAQ)P1: ¿Cómo elijo entre el aluminio 6061 y el 6063 para el desarrollo de prototipos?Elegir 6063 Si su prototipo requiere secciones transversales intrincadas de paredes delgadas, alta disipación térmica o anodizado estético superior (como carcasas electrónicas y molduras arquitectónicas). Elija 6061 Si su componente requiere una mayor resistencia a la fluencia, capacidad de carga estructural o mecanizado y soldadura CNC intensivos (como bastidores de robótica y soportes de maquinaria).P2: ¿Qué formatos de archivos de diseño se requieren para una cotización precisa y una revisión DFM?Recomendamos proporcionar tanto archivos CAD 3D (STEP, STP o IGES) como planos de ingeniería 2D (PDF, DWG o DXF). El modelo 3D define la geometría general, mientras que el plano 2D especifica las tolerancias dimensionales críticas, los tipos de rosca, la posición de los orificios, la rugosidad superficial (Ra) y los acabados superficiales requeridos.P3: ¿Cuánto tiempo tarda el proceso de creación rápida de prototipos personalizados de aluminio en Yuebao Technology?Para los perfiles de stock existentes que requieren mecanizado CNC secundario, las muestras se pueden completar en 3 días hábilesSi se requiere una nueva matriz de extrusión personalizada, la apertura de la matriz y las muestras iniciales T0 suelen tardar entre 10 y 12 días. Las series de prueba pequeñas se pueden enviar en un plazo de 7 días.P4: ¿Cómo controla Yuebao la deformación durante el doblado y el fresado de paredes delgadas?Utilizamos dispositivos de sujeción CNC personalizados y optimizamos las trayectorias de fresado de alta velocidad para minimizar las tensiones internas de corte. Para piezas curvas, nuestra técnica patentada de flexión por estiramiento segmentado mantiene la deformación de la sección transversal estrictamente dentro del 0,5 %, evitando la torsión o el colapso del perfil.P5: ¿Nuestros dibujos y diseños de prototipos, de nuestra propiedad, están protegidos por un acuerdo de confidencialidad?Sí, por supuesto. Firmamos acuerdos de confidencialidad (NDA) legalmente vinculantes antes de recibir sus planos. Todos los modelos 2D/3D, diseños de herramientas y perfiles de troqueles personalizados son 100% de su propiedad intelectual y nunca se comparten con terceros.P6: ¿Qué ocurre si la muestra del prototipo entregado presenta discrepancias?Todos nuestros productos pasan por tres etapas de inspección de control de calidad antes del envío, manteniendo una tasa de conformidad superior al 99,2 %. En el improbable caso de que las dimensiones no cumplan con las especificaciones, nuestro equipo de ingeniería responde en un plazo de 2 horas para realizar un análisis de la causa raíz, proporcionando ajustes gratuitos de las herramientas y un reenvío urgente en un plazo de 3 a 5 días.Consigue tu prototipo de aluminio personalizado perfecto al primer intento.¿Tiene un perfil personalizado o una idea para un proyecto? Envíenos hoy mismo sus archivos técnicos 2D/3D. Nuestro equipo de ingenieros sénior le proporcionará una evaluación DFM gratuita, recomendaciones de procesos y un presupuesto competitivo directamente de fábrica en un plazo de 24 horas.Correo electrónico: huangxiaoping5658@gmail.com Teléfono / WhatsApp: +86 - 13590685658Solicitar presupuesto para prototipado rápido