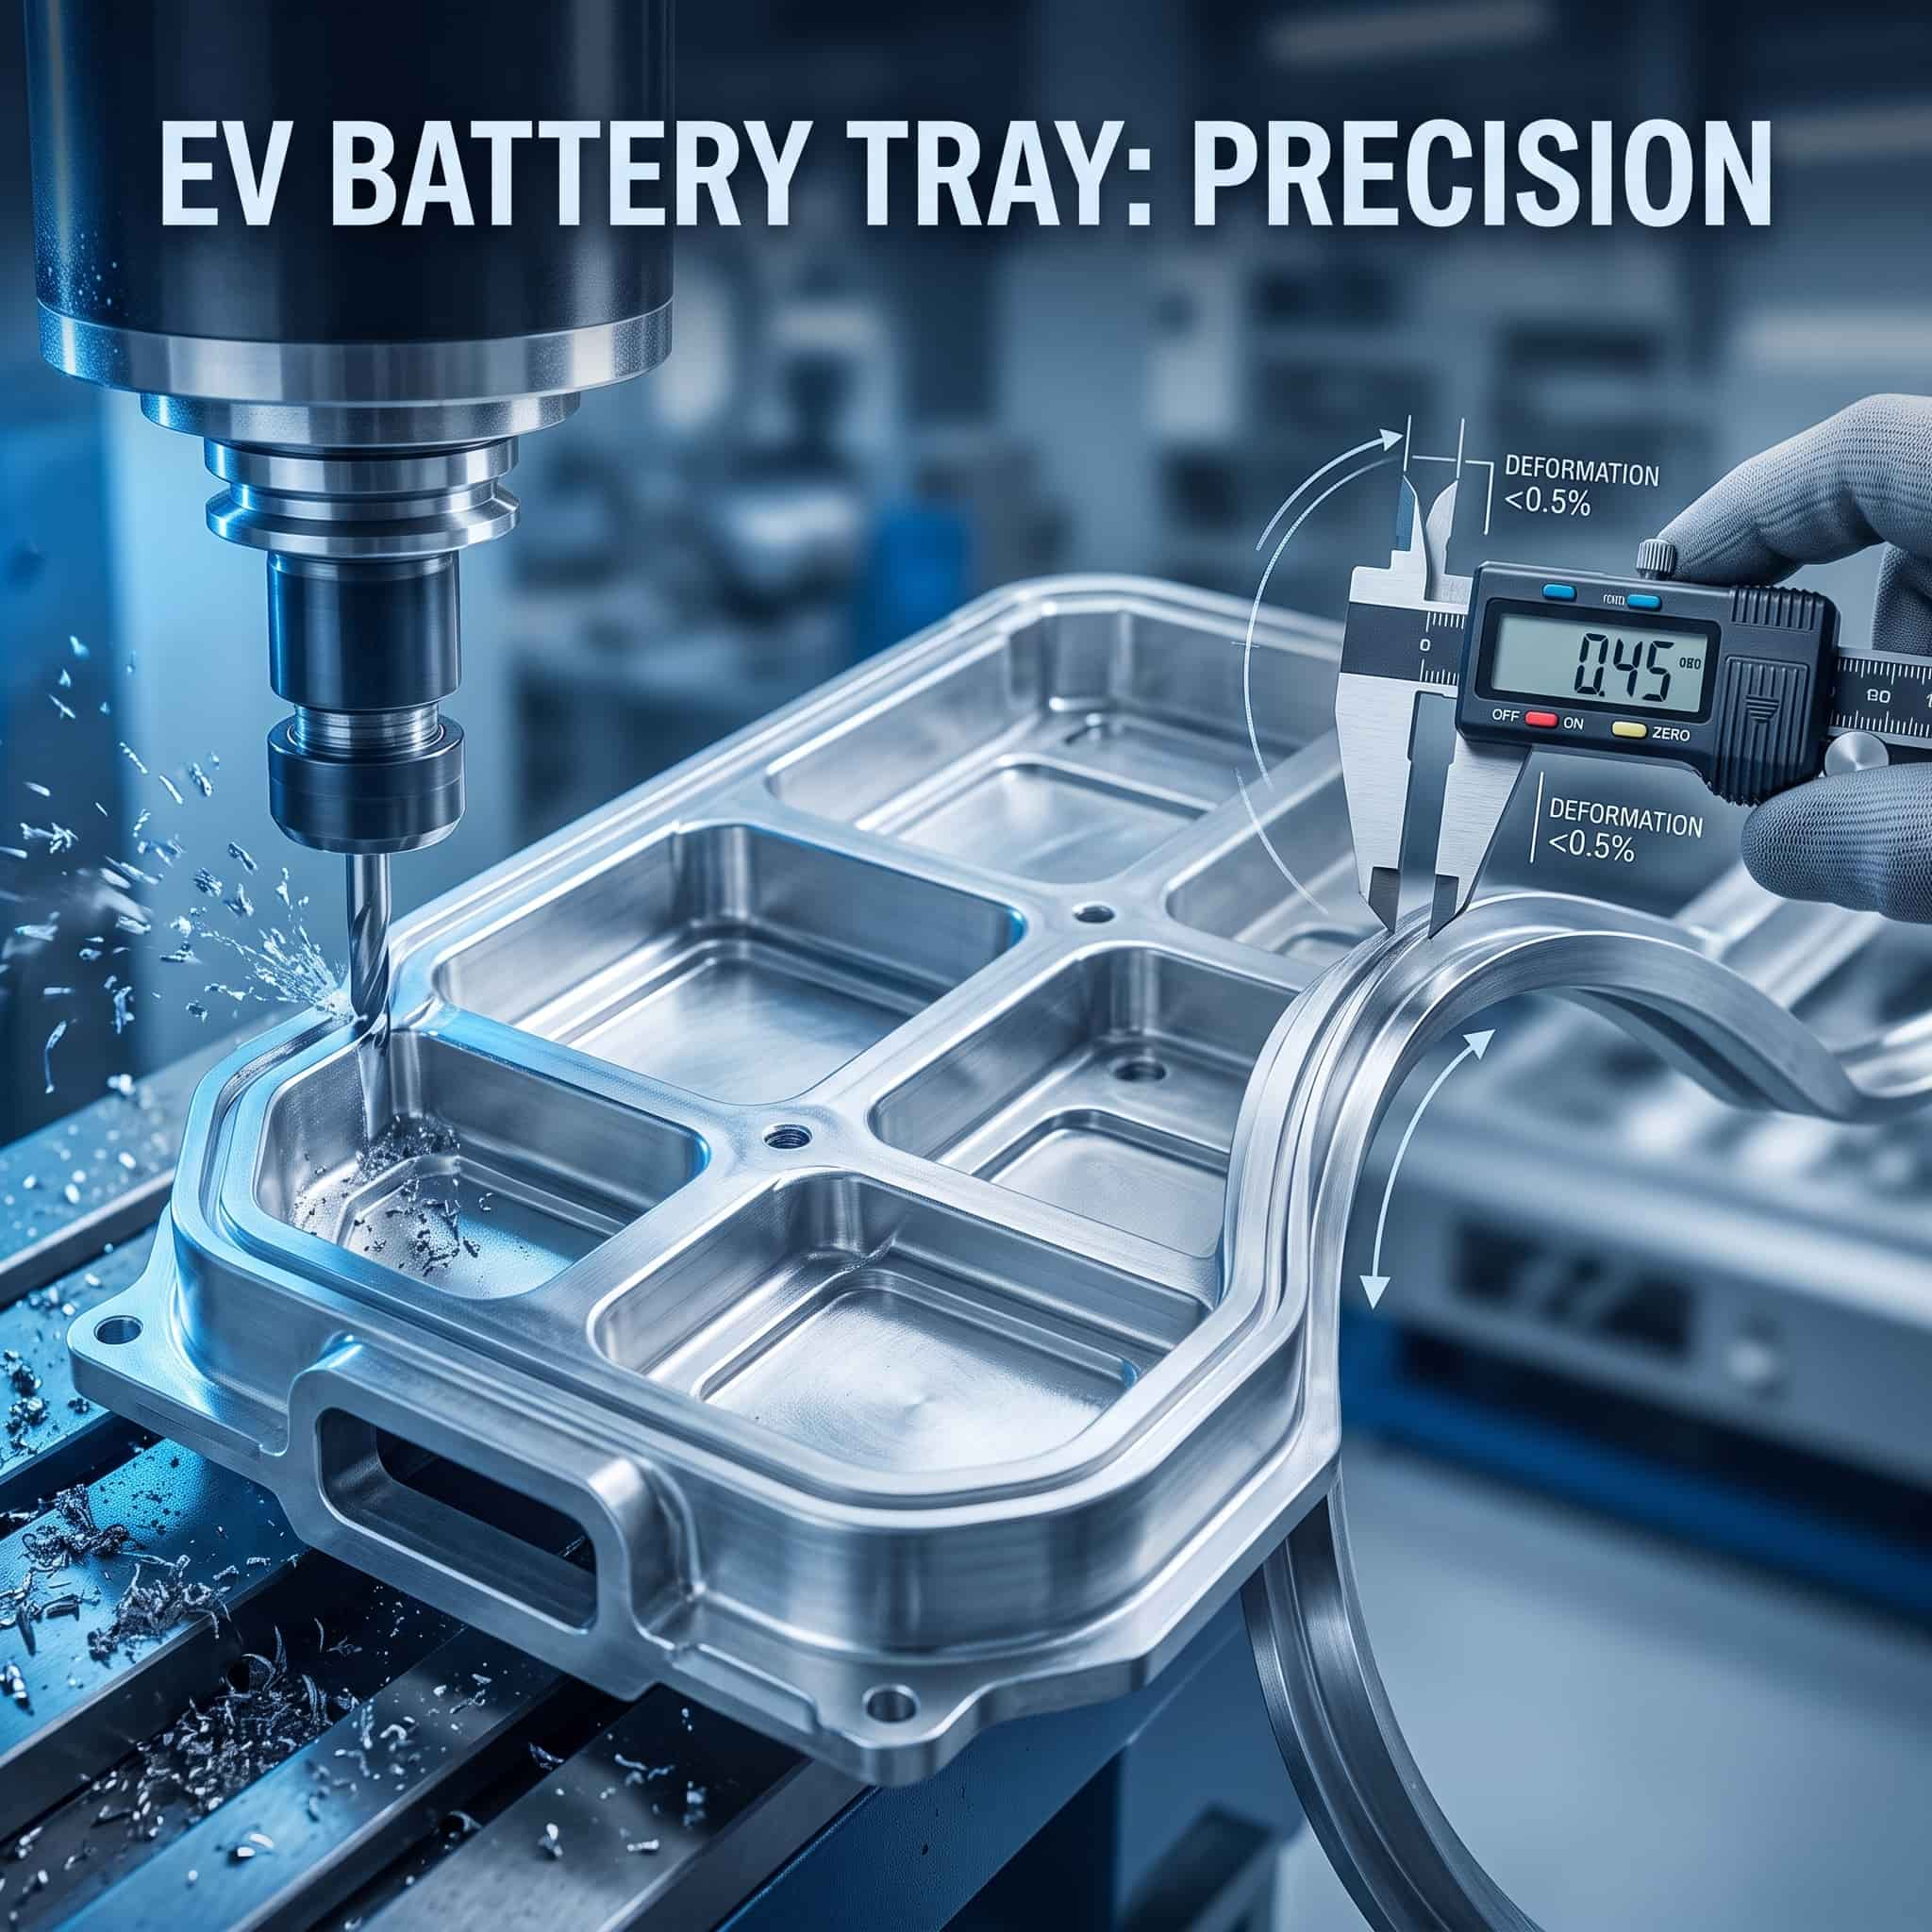
Doblado por estiramiento y mecanizado CNC para bandejas de baterías de vehículos eléctricos: control de la deformación de la sección transversal por debajo del 0,5 %.
Sep, 20 2026
Ingeniería Automotriz y Fabricación LigeraEn la arquitectura estructural de los vehículos eléctricos modernos (VNE), el Carcasa de aluminio para el paquete de baterías La bandeja de la batería cumple una doble función crítica: garantizar la máxima densidad de energía volumétrica y, al mismo tiempo, proporcionar una resistencia estructural a los impactos sin igual. A medida que las vigas laterales y los marcos perimetrales de la bandeja de la batería evolucionan hacia perfiles curvos complejos, los ingenieros de fabricación se enfrentan a desafíos constantes, principalmente la distorsión de la sección transversal, el arrugamiento de las paredes, la recuperación elástica y las irregularidades en las soldaduras durante el doblado por estiramiento. En Yuebao Technology, combinamos el doblado por estiramiento multipunto CNC especializado con el fresado multieje, lo que limita la deformación de la sección transversal a menos del 0,5 % y logra una tolerancia de ±0,1 mm propia de la industria automotriz.< 0,5% Deformación por flexión±0,1 mm Fresado CNC de precisiónListo para FSW Sellado sin defectos6061 / 6082 Aleación resistente a impactos1. EL DESAFÍO DE LA INGENIERÍA: ¿POR QUÉ SE DEFORMAN LOS PERFILES COMPLEJOS DE LAS BATERÍAS DE VEHÍCULOS ELÉCTRICOS DURANTE LA FLEXIÓN?[01] Secciones multicavitarias asimétricas y colapso de la paredA diferencia de las simples barras sólidas o los tubos redondos uniformes, los perfiles del marco lateral del paquete de baterías de los vehículos eléctricos presentan intrincados secciones transversales multicavitarias Con canales de refrigeración integrados, guías para pernos y nervaduras internas de absorción de impactos. Durante el doblado rotatorio convencional, la zona de tensión exterior experimenta un adelgazamiento significativo de la pared y un estrechamiento transversal, mientras que la zona de compresión interior tiende a arrugarse. Incluso un ligero colapso del alma interna puede comprometer la integridad estructural del perfil o aplastar los canales internos de flujo de refrigerante.[02] Variabilidad del efecto de recuperación elástica en aleaciones 6000 de alta resistencia.Para lograr una alta resistencia a la fluencia (>260 MPa), las carcasas de baterías para automóviles suelen utilizar aleaciones 6061-T6 o 6082-T6. Sin embargo, su elevada relación de límite elástico a resistencia a la tracción provoca una recuperación elástica considerable tras el doblado. Si el proceso de doblado no puede calcular y compensar dinámicamente las variaciones en la dirección del grano de la aleación y la dureza del lote, se producirán desviaciones en la torsión de la sección transversal y en el radio del contorno, lo que provocará fallos durante el ensamblaje robótico y la soldadura.[03] Requisitos estrictos de tolerancia para el sellado FSW e IP68Las bandejas de baterías para vehículos eléctricos requieren un sellado hermético (IP67/IP68) para proteger las celdas de iones de litio de la humedad y el polvo. Cuando las placas inferiores y las vigas laterales se unen utilizando Soldadura por fricción-agitación (FSW)La holgura de la junta no debe exceder los 0,2 mm, y la superficie debe mantenerse completamente plana. Cualquier distorsión de la sección transversal superior al 0,5 % provoca rebabas en la soldadura, penetración incompleta o fugas continuas en la junta de sellado. Figura 1: Viga lateral de paquete de baterías de aluminio multicavidad con radio de curvatura de estiramiento controlado.2. ANÁLISIS TÉCNICO: CÓMO YUEBAO CONTROLA LA DEFORMACIÓN DE LA SECCIÓN TRANSVERSAL POR DEBAJO DEL 0,5 %Tecnología Foshan Nanhai Yuebao Utiliza tecnología especializada de doblado horizontal por estiramiento CNC multieje, combinada con ciclos de preestiramiento y postestiramiento. Al mantener una tensión de tracción axial uniforme en toda la sección transversal, la capa de doblado neutra se desplaza hacia la curvatura interior, suprimiendo eficazmente las arrugas de compresión y la distorsión de la sección transversal.Mandriles flexibles modulares de poliuretano y acero: Los mandriles internos hechos a medida se adaptan perfectamente a los perfiles complejos de las cavidades internas, proporcionando un soporte sólido que evita por completo el hundimiento de la pared y el colapso del hueco durante el proceso de tracción radial.Tensión segmentada controlada por servomotor: Los servosensores hidráulicos en tiempo real calibran la tensión de tracción en intervalos de varias etapas, lo que garantiza que la elongación se mantenga dentro de la zona plástica uniforme sin inducir microfisuras.Mecanizado de referencia CNC secundario: Tras el doblado por estiramiento y el envejecimiento artificial, los componentes se sujetan en fijaciones hidráulicas asistidas por vacío específicas en grandes centros de fresado CNC para mecanizar los orificios de montaje críticos, las uniones solapadas FSW y las ranuras para juntas con una precisión de ±0,1 mm.Métrica de fabricaciónDoblado por tracción rotativa tradicionalDoblado de rodillos estándarDoblado por estiramiento CNC YuebaoDeformación de la sección transversalAlto (colapso del 3,0% al 5,0%)Moderado (1,5% – 2,5%)Estrictamente controlado < 0,5%Arrugas y raspaduras en la superficieArrugas internas visibles y marcas de troqueladoMarcas frecuentes de abrasión por rodilloSuperficie de grado espejo/anodizado impecableIntegridad de la cavidad internaAbolladura de la cinta, pellizco del canalDesviación incontrolable de las costillas internasSoporte de mandril central al 100%; cero presiónEstrés interno residualGrave; deformaciones durante el mecanizado CNC posterior.Tensión longitudinal desequilibradaRedistribución uniforme; cero deformación CNCAjuste de huecos de soldadura FSWEspacios > 0,8 mm; defecto de soldadura frecuenteRequiere ajuste manual posteriorEspacio de unión ajustado de precisión (≤0,15 mm) Figura 2: Verificación metrológica con CMM y fresado de perfiles CNC multieje de alta precisión3. RESISTENCIA AL CHOQUE Y CIENCIA DE LOS MATERIALES: 6061 VS. 6082 PARA VIGAS LATERALESLas colisiones de impacto lateral representan el escenario más peligroso para los paquetes de baterías de los vehículos eléctricos debido al mínimo espacio de deformación lateral. Las vigas perimetrales de la bandeja de baterías de aluminio actúan como cajas de protección primarias contra impactos, lo que requiere un equilibrio metalúrgico preciso entre una alta resistencia a la fluencia (para resistir la intrusión en el habitáculo) y una alta elongación plástica (para absorber la energía cinética mediante el plegado en acordeón en lugar de la fractura frágil):Aleación de aluminio 6061-T6Ofrece un equilibrio óptimo entre resistencia a la tracción (≥290 MPa), límite elástico (≥240 MPa) y excelente receptividad al anodizado. Es la opción preferida para travesaños de módulos internos complejos, guías de montaje de la parte inferior del paquete y soportes de protección multicavidad.Aleación automotriz de alta resistencia 6082-T6Aleación europea de referencia para la industria automotriz, enriquecida con manganeso, que ofrece una resistencia a la fluencia superior (≥260 MPa) y una gran tenacidad al impacto. Diseñada específicamente para umbrales laterales perimetrales externos resistentes a impactos, bastidores de piso y componentes estructurales de transporte ferroviario.En Yuebao Technology, nuestros metalúrgicos sénior e ingenieros de DFM evalúan la distribución del espesor de la pared transversal, las relaciones radio-espesor (R/t) y los ángulos de las nervaduras internas antes de la extrusión con matriz para garantizar una absorción de energía predecible tipo acordeón en pruebas de choque lateral severas. Figura 3: Línea moderna de fabricación de aluminio para la industria automotriz y conjunto completo de la bandeja de la batería del vehículo eléctrico.4. ABASTECIMIENTO EN YUEBAO: FABRICACIÓN INTEGRAL DE CALIDAD AUTOMOTRIZCon sede en el distrito de Nanhai, ciudad de Foshan, Foshan Nanhai Yuebao Tecnología Co., Ltd. Ha dedicado casi una década al procesamiento avanzado de perfiles de aluminio, brindando soporte a proveedores automotrices de primer nivel, fabricantes de baterías para vehículos eléctricos e innovadores en almacenamiento de energía en todo el mundo:Capacidad interna para todo el procesoDesde la extrusión de matrices personalizadas, el doblado por estiramiento CNC y el corte láser de precisión hasta el fresado CNC multieje y el anodizado de superficies, todos los pasos de fabricación se mantienen bajo un control centralizado, lo que elimina los retrasos por subcontratación y la acumulación de tolerancias.23 puntos de control de calidad estrictosNuestro laboratorio de metrología, que opera bajo un sistema de calidad certificado según la norma ISO 9001, utiliza escáneres 3D CMM, análisis de aleaciones mediante espectrómetro y durómetros, manteniendo de forma constante una tasa de aprobación en el sector automotriz superior al 99,2 %.Prototipado rápido en 3 díasOfrecemos envíos en 24 horas para perfiles de inventario de materia prima estándar, entrega rápida de muestras en 3 días para piezas mecanizadas por CNC, producción piloto de lotes pequeños en 7 días y entrega de proyectos de gran volumen en 15 días.Protección de herramientas y garantía de 90 díasTodos los troqueles de doblado personalizados, los accesorios CNC y las herramientas de extrusión son propiedad exclusiva del cliente y están protegidos mediante acuerdos de confidencialidad (NDA). Ofrecemos soporte técnico rápido las 24 horas del día, los 7 días de la semana, y una garantía integral de 90 días, la única en el sector.5. PREGUNTAS FRECUENTES (FAQ)P1: ¿Cómo evita Yuebao el colapso de la cavidad interna en los perfiles de bandejas de baterías multicavidad?Utilizamos mandriles internos flexibles de ingeniería de precisión, fabricados con poliuretano de alta densidad y segmentos de acero para muelles endurecido. Estos mandriles se insertan en las cavidades huecas antes de la tracción, proporcionando un soporte interno de 360 grados que evita el hundimiento de las paredes y la deformación de la cavidad, manteniendo la deformación de la sección transversal estrictamente por debajo del 0,5 %.P2: ¿Se pueden utilizar directamente sus perfiles de aluminio curvados para la soldadura por fricción-agitación (FSW)?Sí. La soldadura por fricción-agitación requiere una superficie extremadamente plana y una separación de unión mínima (≤0,15 mm). Tras el proceso de doblado por estiramiento, nuestros centros de mecanizado CNC de 5 ejes fresan las bridas de soldadura y los escalones de referencia en una única configuración de sujeción, lo que garantiza una separación nula y elimina los defectos de soldadura o los huecos porosos.P3: ¿Qué aleación de aluminio es mejor para los umbrales laterales de la bandeja de la batería del vehículo eléctrico: 6061 o 6082?Para componentes sujetos a impactos severos en caso de colisión (como los umbrales laterales del perímetro del vehículo), 6082-T6 es ampliamente preferido debido a su mayor resistencia a la fluencia (≥260 MPa) y características superiores de absorción de energía. Para vigas transversales de bandeja internas y conjuntos de placas de enfriamiento, 6061-T6 Ofrece una excelente maquinabilidad, soldabilidad y rigidez estructural.P4: ¿Cómo se eliminan las desviaciones de recuperación elástica entre diferentes lotes de producción?Controlamos toda la cadena metalúrgica. Cada lote de extrusión se somete a un control exhaustivo de su composición química y dureza mecánica. Nuestras máquinas de doblado por estiramiento CNC incorporan un sistema de retroalimentación servo de circuito cerrado dinámico que monitoriza la fuerza de tracción en tiempo real y compensa automáticamente los ángulos de recuperación elástica durante los ciclos de preestiramiento y postestiramiento.P5: ¿Qué formatos de archivo y documentación de diseño se necesitan para iniciar el análisis DFM?Aceptamos modelos CAD 3D estándar (STEP, STP, IGES) y planos de ingeniería 2D (PDF, DWG). Por favor, especifique los radios de curvatura, las zonas de tolerancia de sección transversal críticas, los espesores de pared y las caras de soldadura de acoplamiento. Nuestro equipo de ingeniería le entregará un informe completo de viabilidad DFM en un plazo de 24 horas.P6: ¿Qué opciones de acabado superficial existen para la resistencia a la corrosión en exteriores en el sector automotriz?Ofrecemos anodizado arquitectónico/automotriz de película gruesa (15–25 μm, plata/negro) que supera más de 1000 horas de prueba de niebla salina neutra (ASTM B117), así como recubrimiento en polvo automotriz de alta resistencia, lo que garantiza una resistencia a largo plazo contra derrames de electrolito de batería, sal de carretera y entornos exteriores adversos.Acelere su proyecto estructural de paquete de baterías para vehículos eléctricos¿Diseña bandejas de aluminio ligeras para baterías, estribos laterales curvos para automóviles o estructuras para sistemas de almacenamiento de energía? Envíenos hoy mismo sus modelos CAD 2D/3D. Nuestro equipo de ingenieros automotrices sénior le proporcionará una evaluación integral de DFM y un presupuesto directo de fábrica en 24 horas.Correo electrónico: huangxiaoping5658@gmail.com Teléfono / WhatsApp: +86 - 13590685658Consulte a nuestros ingenieros automotrices.