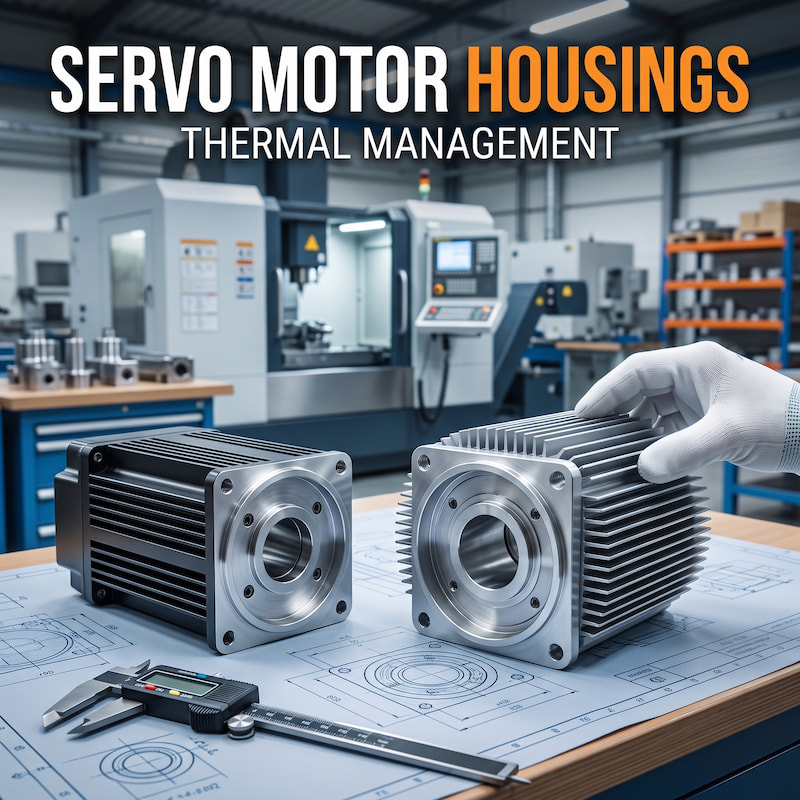
Gestión térmica en carcasas de servomotores: Cómo los disipadores de calor de aluminio extruido de precisión maximizan la eficiencia de refrigeración
Oct, 10 2026
Gestión térmica y soluciones CNC de precisiónA medida que la automatización industrial, la robótica y los sistemas de accionamiento eléctrico evolucionan hacia una mayor densidad de par y formatos más compactos, la gestión térmica de los servomotores y los inversores de potencia se ha convertido en un cuello de botella crucial en la ingeniería. En los servomotores de alta frecuencia de las series 40, 60, 80 y 130, así como en los inversores de servicio pesado, las pérdidas internas en los núcleos de cobre y hierro generan un intenso flujo de calor localizado. La acumulación excesiva de calor provoca inevitablemente la desmagnetización de los imanes permanentes, la ruptura del aislamiento del bobinado y el desbordamiento térmico de los IGBT. Foshan Nanhai Yuebao Tecnología Co., Ltd. Aborda estos graves problemas térmicos combinando la extrusión de perfiles de aluminio de alta relación de aspecto con el mecanizado profundo CNC multieje de precisión, lo que da como resultado carcasas de disipadores de calor de aluminio listas para instalar que garantizan una rápida disipación del calor, rigidez estructural y un sellado hermético IP67.Más de 200 W/m·K Conductividad térmica> 18:1 Relación de aspecto de la aleta±0,015 mm Tolerancia del orificio del estatorIP65 / IP67 Fiabilidad del sellado1. RIESGOS CRÍTICOS DE DEGRADACIÓN TÉRMICA EN SERVOMOTORES E INVERSORES INDUSTRIALES[01] Sobrecalentamiento por alto par en las series de motores 40/60/80/130Los servomotores que operan en sistemas de automatización de recogida y colocación de alta aceleración, accionamientos de husillos CNC y robótica generan un intenso calor por resistencia óhmica (I²R) en los devanados de cobre del estator, además de pérdidas por corrientes parásitas en las láminas de hierro. Cuando la temperatura interna de la carcasa del motor supera los 110 °C-130 °C, los imanes permanentes de NdFeB corren el riesgo de sufrir una desmagnetización térmica irreversible, lo que provoca una rápida caída del par, inestabilidad en el posicionamiento y la avería del motor. Una carcasa térmicamente conductora no es simplemente una cubierta; es el disipador de calor principal que conduce el calor lejos del estator.[02] Concentración de puntos calientes en el módulo de potencia del inversor (IGBT)Los variadores de frecuencia (VFD) industriales modernos y los inversores solares/de almacenamiento de energía incorporan interruptores IGBT de ultra alta densidad que operan a frecuencias de varios kilohercios. Estos módulos generan flujos de calor concentrados que superan los 50 a 100 W/cm². Una planitud inadecuada de la placa base del disipador de calor o una superficie de aletas insuficiente provocan gradientes de temperatura peligrosos entre la unión y la carcasa, lo que activa los sistemas de seguridad por sobretemperatura y puede causar fallos catastróficos en los semiconductores.[03] La barrera térmica de hierro fundido y chapa metálicaLas carcasas tradicionales de hierro fundido o acero conformado poseen una conductividad térmica notoriamente baja (aproximadamente 50 W/m·K) y un peso muerto sustancial. En contraste, la aleación de aluminio 6063-T5 logra más de 200–210 W/m·K—casi cuadruplica la capacidad de disipación térmica con un tercio del peso— proporcionando una convección pasiva óptima y refrigeración por aire forzado.2. EXTRUSIÓN DE ALETAS DE ALTA RELACIÓN DE ASPECTO Y DINÁMICA DEL FLUJO DE AIRE TÉRMICOPara maximizar el enfriamiento por convección se requiere maximizar el área de la superficie exterior a través de densas aletas de enfriamiento perimetral. Sin embargo, en las herramientas de extrusión de perfiles, la Relación de aspecto de la aleta La relación entre la altura de las aletas y el espacio entre aletas adyacentes representa un obstáculo formidable para la fabricación. Las plantas de extrusión de aluminio convencionales tienen dificultades cuando las relaciones de aspecto superan 10:1 o 12:1, lo que provoca la rotura de los mandriles de acero de la matriz, puntas de aletas onduladas o espacios irregulares que dificultan el flujo de aire.En Yuebao Technology, llevamos al límite los aspectos metalúrgicos y de diseño de matrices para lograr relaciones de aspecto de aletas de hasta 18:1 e incluso 22:1 Utilizando aleación virgen 6063-T5 de primera calidad:Diseño de raíz de aleta cónica: La geometría engrosada de la raíz de las aletas acelera la conducción del calor desde el cilindro interno hacia el exterior, mientras que las puntas cónicas mantienen la estabilidad de la capa límite laminar.Herramientas de moldeo de alta rigidez: Los aceros para herramientas ESR H13/1.2344 de alta calidad y el avanzado tratamiento térmico al vacío con nitrógeno evitan la deflexión de la matriz de lengüeta bajo presiones de extrusión de más de 2500 toneladas.Microcanales de flujo de aire optimizados: La separación entre las aletas se modela científicamente mediante CFD (Dinámica de Fluidos Computacional) para evitar el estancamiento térmico del aire tanto en convección natural como en refrigeración por aire forzado con ventilador de alta presión estática.Ruta de fabricación térmicaResistencia térmica y eficienciaRigidez estructural y clasificación IPCosto y ciclo de producciónCarcasa de aluminio fundido a presiónModerado (Aleación 380: ~96 W/m·K); los poros de gas internos crean barreras térmicas.Alta rigidez; buen sellado IP, pero frágil bajo impacto de alto par.Costes iniciales elevados para el moldeo (entre 8.000 y 15.000 dólares); revisiones de diseño estrictas.Disipador de calor de aletas unidas/soldadasLa capa de resistencia térmica de epoxi/soldadura limita la transferencia de calor en las raíces de las aletas.Propenso a que las aletas se aflojen bajo fuertes vibraciones mecánicas del motor.Ensamblaje que requiere mucha mano de obra; alto costo unitario de producción.Carcasa integrada extruida + CNC de YuebaoResistencia térmica de interfaz cero; conducción metálica 6063 100% monolítica (>200 W/m·K)Tubo monolítico sin costuras; ranura para junta tórica IP67; fatiga por vibración ceroMatrices de extrusión rentables; prototipado rápido en 3 días; altamente escalable. 3. EXCELENCIA EN EL MECANIZADO: MANDRINADO DE PRECISIÓN DEL ESTATOR, ESPIGAS Y SELLADO HERMÉTICOSi bien la extrusión de perfiles da forma a la compleja geometría externa con aletas, lograr un ensamblaje mecánico exacto del motor requiere un procesamiento CNC profundo secundario y preciso. La carcasa del servomotor debe acoplarse perfectamente con el conjunto del estator del motor, la brida del cojinete delantero y la cubierta del codificador trasero.[A] Torneado y mandrinado de precisión del orificio del estator (±0,015 mm)Para asegurar un contacto superficial del 100% para la conducción térmica desde las laminaciones del estator hacia la carcasa de aluminio, el diámetro interno debe mantener un ajuste de interferencia (tolerancia H7/p6). Yuebao utiliza centros de torno CNC de alta precisión equipados con barras de mandrinar antivibración internas especializadas, lo que restringe la redondez y la excentricidad cilíndrica a un rango de tolerancias. 0,015 mm y coaxialidad bajo 0,02 mm.[B] Patrones de montaje con espiga (registro) de doble extremo y roscadoLos registros de acoplamiento de las tapas delantera y trasera deben mecanizarse en una única configuración de sujeción para evitar la desviación angular. Cualquier desalineación de concentricidad entre el soporte del cojinete delantero y la carcasa trasera provoca excentricidad del rotor, ruido acústico, vibraciones a alta velocidad y fallo prematuro del cojinete.[C] Sellado con junta tórica IP65/IP67 y acabado anodizadoLa automatización industrial y las máquinas herramienta CNC exponen los servomotores a fluidos de corte, niebla refrigerante y aerosoles de aceite. Mecanizamos ranuras continuas de precisión para juntas tóricas en ambas caras con una rugosidad superficial de grado espejo (Ra ≤ 0,8 μm). Posteriormente, se aplica un anodizado mate de calidad arquitectónica (plata, negro o azul), lo que permite que las aletas externas resistan productos químicos industriales agresivos y maximicen la emisividad térmica (ε ≥ 0,85). 4. ABASTECIMIENTO EN YUEBAO: FABRICACIÓN DE CARCASAS DE MOTOR DE REFERENCIACon sede en el distrito de Nanhai, ciudad de Foshan, Foshan Nanhai Yuebao Tecnología Co., Ltd. Somos un fabricante especializado en perfiles de aluminio de precisión y componentes mecánicos CNC. Con casi una década de amplia experiencia en procesos, conectamos la ingeniería de diseño con la entrega a gran escala.Dominio de herramientas de aletas de alta relaciónNuestros ingenieros de utillaje diseñan matrices robustas de alta relación de aspecto que superan las relaciones de aletas de 18:1, eliminando la fractura de la raíz de las aletas y proporcionando la máxima superficie de transferencia de calor para tamaños de bastidor de 40, 60, 80 y 130.Precisión de mecanizado CNC de ±0,015 mmEquipados con tornos CNC multieje, centros de mecanizado de 4 y 5 ejes y unidades de corte láser alemanas, garantizamos una concentricidad precisa, acabados superficiales de micropulgadas y orificios roscados sin rebabas.Prototipado rápido y agilidadLos productos de inventario estándar se envían en 24 horas. Los prototipos personalizados están listos en 3 días, las pruebas en lotes pequeños en 7 días y los lotes de producción en masa se entregan en 15 días directamente desde nuestra fábrica.ISO9001 y garantía de 90 días sin preocupaciones.Cada lote supera 23 rigurosos puntos de control de inspección, que incluyen la verificación de coordenadas mediante CMM y pruebas de fugas de presión neumática, lo que garantiza una tasa de aprobación en fábrica superior al 99,2 % y una garantía integral de 90 días.5. PREGUNTAS FRECUENTES (FAQ)P1: ¿Qué aleación de aluminio es superior para las carcasas de disipadores de calor de servomotores: 6063 o 6061?Para la mayoría de las carcasas de servomotores y gabinetes de inversores, 6063-T5 es la opción preferida. Ofrece una conductividad térmica significativamente mayor (200–210 W/m·K en comparación con ~167 W/m·K para 6061) y posee características de flujo de extrusión excepcionales necesarias para formar aletas de refrigeración densas, delgadas y de alta relación de aspecto. Sin embargo, si la carcasa funciona como un chasis estructural integral de gran capacidad de carga sujeto a fuerzas mecánicas externas, 6061-T6 Se recomienda por su mayor límite elástico.P2: ¿Cuál es la relación de aspecto máxima de las aletas que Yuebao puede lograr en la extrusión de perfiles de motores?Si bien los límites estándar de la industria suelen rondar entre 10:1 y 12:1, Yuebao Technology logra rutinariamente relaciones de aspecto de aletas de 16:1 a 20:1, con diseños personalizados que alcanzan hasta 22:1Nuestros avanzados troqueles multietapa endurecidos con nitrógeno y las velocidades de extrusión hidráulica controladas evitan la rotura de la lengüeta del troquel y la deformación de las aletas onduladas.P3: ¿Cómo se evita la deformación por ovalización durante el mandrinado CNC de carcasas de motor de paredes delgadas?Los mandriles convencionales de tres mordazas aplican una presión radial localizada que deforma los tubos de paredes delgadas con aletas externas, provocando ovalización tras la liberación. Nosotros utilizamos mordazas circulares personalizadas y mandriles de expansión hidráulica interna que distribuyen la fuerza de sujeción de manera uniforme. Combinado con un mandrinado fino de múltiples pasadas y herramientas de carburo con amortiguación de vibraciones, garantizamos que la redondez y la concentricidad se mantengan estrictamente dentro de ±0,015 mm.P4: ¿Cómo se garantiza la protección IP65/IP67 contra la entrada de polvo y agua en inversores para exteriores y motores lavables?La protección contra la entrada de fluidos depende de un ajuste preciso y de canales lisos para las juntas tóricas. Mecanizamos ranuras de sellado frontal de doble extremo con un acabado superficial de Ra 0,8 μm, lo que garantiza una compresión adecuada de la junta de elastómero sin microfisuras. Cada lote de producción crítico puede someterse a pruebas de fugas por disminución de presión neumática para verificar la ausencia total de penetración de fluidos.P5: ¿El anodizado superficial reduce o mejora la disipación de calor de las carcasas de aluminio?El anodizado mejora la disipación del calor. Mientras que el aluminio sin acabado de fábrica tiene una emisividad de radiación térmica muy baja (ε ≈ 0,05), una capa de óxido anodizado controlada adecuadamente (10–15 μm) eleva la emisividad a más de 0,82–0,88Esto aumenta sustancialmente la transferencia de calor por radiación al aire ambiente, a la vez que proporciona una protección superior contra arañazos y corrosión química.P6: ¿Puede Yuebao ofrecer prototipado rápido para servomotores personalizados de 40, 60, 80 o 130 tamaños de bastidor?Sí. Si se adaptan a partir de nuestros perfiles de extrusión modulares existentes, se pueden entregar muestras funcionales mecanizadas por CNC en tan solo 3 días hábilesPara perfiles de aletas exteriores totalmente patentados que requieren una matriz específica, nuestro servicio de utillaje rápido entrega muestras de extrusión T0 en 10-12 días, seguidas de la entrega en masa en 15 días.Mejore hoy mismo el rendimiento térmico de su motor e inversor.¿Está desarrollando servomotores, unidades de accionamiento o inversores de electrónica de potencia de alta eficiencia? Explore nuestra gama especializada de productos. Carcasas y cubiertas de servomotores de aluminio mecanizado CNC de precisión, fabricadas a medida.Envíe sus modelos CAD 2D/3D a nuestro equipo de ingeniería para obtener una evaluación térmica DFM gratuita y precios transparentes directamente de fábrica en un plazo de 24 horas.Correo electrónico: huangxiaoping5658@gmail.com Teléfono / WhatsApp: +86 - 13590685658Solicite presupuesto y DFM gratuitos